

Repons rapid - fè granules manje pwason ak machin:Granules fann, pousyè oswa koule yo prèske toujou yon pwoblèm anviwònman, pa yon pwoblèm machin. Fòs i grenn ak flottabilité yo tabli pa moulen rafineman, Mach imidite, tanperati ekstrizyon, vitès vis ak koub la siye. Lè yon pakèt ale mal, li sa yo nan lòd sa a.
Ou pa sèten ki anviwònman resèt ou aktyèlman bezwen?Voye espès sib ou yo, dyamèt granules yo ak lis materyèl bwit-nou, epi nou pral kat fenèt kondisyone ak ekstrizyon ki anfòm liy ou an.Mande yon revizyon pwosesis →
Ki sa ki nan resèt ou a mete bon jan kalite anvan ou manje pwason ou fè machin i grenn?
Bon pwason manje granules fè teknik kòmanse anvan materyèl la janm rive nan extruder la. Fòmil ak moulen finesse mete plafon an; ekstrizyon sèlman travay nan li. Yon moulen koryas, inegal ak yon resèt mal balanse pral pwodwi granules fèb kèlkeswa jan ou byen melodi machin nan.
De bagay ki pi enpòtan isit la:ki jan ou byen moulen, akki jan ou balans lanmidon, pwoteyin ak lyan. Tou de chita en nan chak tanperati ak presyon anviwònman ou pral li sou pita.
Règ 1/3 pou moulen finesse
Règ moulen ki pi itil nan aquafeed se senp. Kenbe pi gwo patikil la pa pi gwo pase apeprèyon tyè nan dyamèt -twou mouri a. Manje yon mouri fè granules 3 mm, epi anjeneral ou vle patikil ki pi koryas yo rete anba 1 mm.
Nan pratik, manje pwason ekstrè se anjeneral tè tise byen. Yon ekran moulen mato nan apeprè0.8-1.5 mmse komen. Pou pi piti granules, anpil pwodiktè vize pou yon repa ki pase yon may alantou 40-60 (apeprè 0.25-0.42 mm). Pi rafine, plis inifòm repa fè twa bagay nan yon fwa:
- Lijelatinize plis nèt, se konsa lanmidon an mare i grenn nan ansanm.
- Lidiminye fant ak amann, paske gen mwens patikil gqo chire sifas i grenn yo.
- Lilis koule nan extrusion, bay yon presyon pi fiks nan mouri a.
Komès la-se enèji ak debi. Manje trè byen manje mato-moulen pouvwa ak ralanti pwodiksyon, kidonk li peye sèlman lè granules la bezwen li. Pou ti -granules dyamèt, li anjeneral fè. Trete sa yo kòm pwen depa epi ajiste pwòp moulen ou ak ekran.
Balanse lanmidon, pwoteyin ak lyan
Yon granules manje pwason k ap flote kenbe ansanm pa lanmidon jelatinize ak pa obligatwa natirèl la nan pwoteyin kwit. Balans ki genyen ant yo deside estabilite dlo.
Kòm yon fenèt k ap travay ki graj, èkstrude manje akwatik potelanmidon apeprè 15-25%epipwoteyin nan apeprè 28-36%, deplase ak espès: pi ba pwoteyin pou tilapia, pi wo pou espès kanivò. Lanmidon an se pa sèlman nitrisyon; li se lakòl la. Twò piti ak pellet la echwe nan dlo. Twòp epi granules la vin kolan epi li difisil pou sèk.
Si resèt ou a ba nan lyan natirèl, pwodiktè pafwa gen ladan yon lyan fonksyonèl oswa yon fraksyon grenn chwazi pou obligatwa. Objektif la se pa yon sèl nimewo pafè. Li se asire w ke fòmil ou agen ase lanmidon jelatinize pou kenbe grenn lan ansanmpandan y ap toujou satisfè objektif nitrisyonèl la. Pou yon gade pi pwofon nan fòmilasyon ki ba-pri, gadepwodiksyon manje pwason abòdab: fòmilasyon ak pelleting. Pou jwenn konsèy sou melanj pratik fèm-fè, liNòt FAO sou fè fèm-fè manje pwason. Men, si ou toujou sèten ki jan yon liy fini adapte ansanm, gadeki jan yon liy pwodiksyon manje pwason konplè adapte ansanm.
Poukisa imidite ak kondisyone deside Kalite Pellet?
Si ou chanje yon sèl bagay pou amelyore kalite pellet, chanje kontwòl imidite ou. Yon ti flote nan imidite Mach deplase ekspansyon, flotan ak fòs pelèt plis pase nenpòt lòt varyab sèl. Pifò echèk pakèt "san eksplikasyon" yo remonte nan dlo.
Sib ranje imidite
Anvan ekstrizyon, Mach la bezwen ase imidite pou kwit manje, men se pa tèlman ke li vire nan keratin. Nan ekstrizyon mouye-, kondisyone a ajoute tou de vapè ak dlo, kidonk mach ki antre nan barik la kouri nan apeprè.20-30% imidite, ak imidite total nan aterisaj la mouri tou pre25–30%.
De prekosyon:
- Mezire imiditenan mixer a epi ankò apre kondisyone a, pa yon fwa nan kòmansman chanjman an. Materyèl absòbe ak pèdi dlo pandan li deplase.
- Retcheke apre nenpòt chanjman nan matyè premyè. Yon nouvo pakèt mayi oswa farin pwason ka rive nan yon imidite diferan pase dènye a, epi yo dwe swiv pwen fiks yo.
Poukisa "vapè mouye" kraze yon pakèt
Mouye-ekstrusyon kalite lavi oswa mouri sou bon jan kalite vapè. Ou vlesèk, vapè satire, kalite a ki pote prèske pa gen okenn ti gout dlo sispann.
"Vpè mouye" se vapè ki te ranmase kondansasyon. Li rive nan kondisyone a kòm yon melanj de vapè ak dlo cho. Rezilta a se pwoblèm:
- Imidite inegal.Gen kèk nan Mach la vin tranpe, kèk rete sèk, ak melanj la kwit yon fason inegal.
- Tanperati balanse ak monte.Presyon chodyè a ak liy chofaj-yo enpòtan. Fwad, tiyo mouye gout kondansasyon nan kondisyone a, kidonk premye minit yo nan yon kouri konpòte yon fason diferan de rès la.
- Blowback ak blokaj.Twòp likid nan mouri a ogmante-presyon epi li ka bouche twou mouri.
Ranje a se sitou woutin: drenaj pyèj kondansasyon, chofe liy vapè yo anvan pwodiksyon, epi kenbe presyon chodyè a fiks. Tanperati kondisyone chitaanviwon 80-95 degre, ak yon tan retansyon apeprè 30-90 segonn. Konfime tou de kont pwòp resèt ou ak machin.
Ki jan ou rele nan tanperati ekstrizyon, presyon ak vitès vis?
Yon fwa fòmil ak imidite yo fiks, extruder la vin enstriman ou jwe. Tanperati, presyon ak vitès vis kominike, kidonk chanjeyon sèl varyab nan yon momanepi kite liy lan rezoud anvan ou manyen pwochen an.
Zòn -pa-anviwònman tanperati zòn
Yon barik extruder se pa yon sèl tanperati. Se yon seri zòn, yo chak gen yon travay. Yon pwofil tipik pou k ap flote manje monte pandan materyèl la ap transmèt ak kwit:
- Zòn manje / transmèt, alantou 60-90 degre.Materyèl la deplase epi pre-chofe, li poko fonn. Twò cho isit la epi li ka kole ak bloke seksyon manje a.
- Zòn konpresyon / pou kwit manje, alantou 110-150 degre.Amidon jelatinize ak denatire pwoteyin anba sizayman ak chalè. Sa a se kote estrikti pellet la fòme.
- Zòn mouri / fonn, alantou 120-160 degre.Se fizyon kwit la peze nan direksyon mouri a. Presyon ak tanperati isit la deside ekspansyon kòm pellet la sòti.
Lapresyon mourianjeneral chita ant apeprè2 ak 4 MPa (apeprè 20-40 bar)pou manje elaji. Li swiv resèt ou, mouri ak imidite pi plis pase nenpòt figi liv. Trete chak nimewo ki anwo yo kòm yon fenèt kòmanse ak melodi ak yon mèt imidite ak yon kalib presyon devan ou.
Matche vis RPM ak kapasite ak vitès kouto
Vitès visfikse ki kantite taye ak chalè ou mete nan materyèl la, ak Se poutèt sa, konbyen grenn nan elaji. Pi wo RPM vle di plis taye, plis kwit ak plis ekspansyon; sa vle di tou plis mete. Lower RPM bay yon granules pi dans, mwens elaji.
Règ la nan gwo pous: ogmante vitès vis nanogmante ekspansyon, bese li aogmante dansite. Pa kouri vis la pase pwen kote pwodiksyon pa grandi ankò. Apre pwen sa a ou sèlman ajoute chalè ak mete. Koresponn ak pousantaj feeder la ak vis la pou barik la rete plen men pa toufe.
LakoutoLè sa a, mete longè pellet, pa dyamèt. Dyamèt soti nan mouri a; longè soti nan ki jan vit kouto a bale kòm granules la sòti. Yon kouto kouri twò dousman kite granules long, filan. Twò vit, ak granules yo vin kout ak boudi pandan amann ap monte. Mete vitès kouto apre ou fin kontan ak ekspansyon.
Mekanik yo isit la yo pataje ak endistri a manje pi laj. Pou background, gade sa aBECA FAO sou fraisage manje ak pwosesis extrusion.
Pou ki klas machin paramèt sa yo aplike?
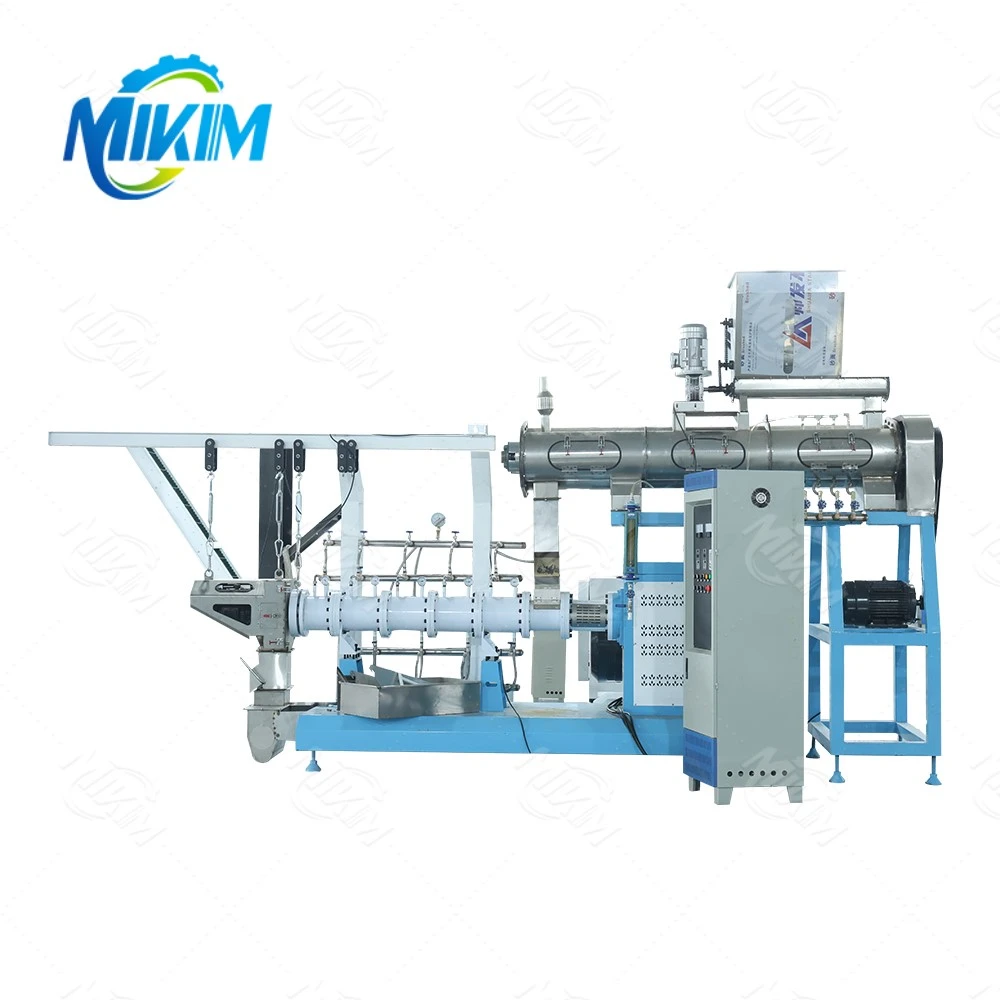
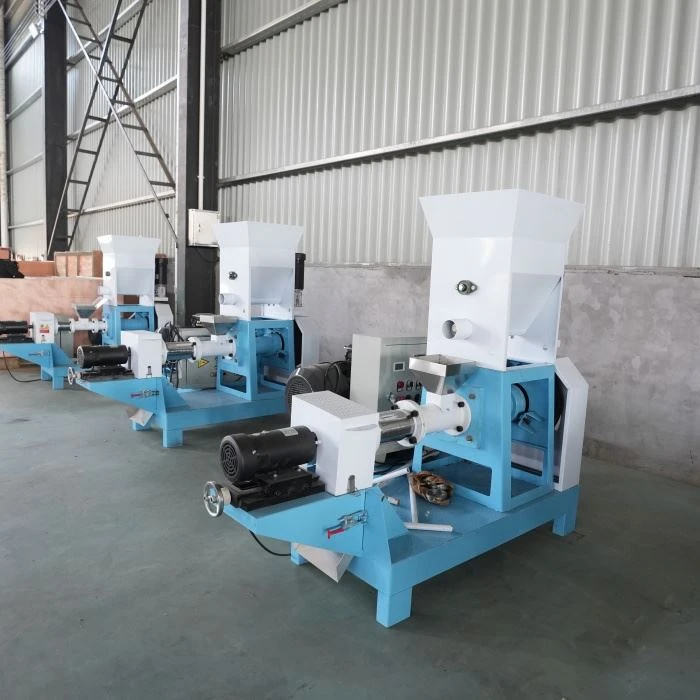
Anviwònman ki anwo yo kouri sou de klas machin.Ekstrisyon kalite mouye-enjekte vapè nan yon kondisyone, kidonk li kwit ak jelatinize plis konplètman, epi li se wout estanda pou manje k ap flote nan echèl.Sèk-ekstrusyon kalitesèvi ak friksyon ak chofaj barik ki pa gen okenn chofaj, kidonk li kostim pi piti pwodiksyon an. Tablo ki anba yo konfime kondwi a ak gwosè barik dèyè paramèt w ap réglage; verifye nimewo yo kont pwòp resèt ou.
Tablo 1 - Mouye-tip sèl-vis extruder manje pwason
Tablo 2 - sèk-tip sèl-vis extruder manje pwason
Evalyasyon machin, mezire nan kondisyon tès yo. Pwodiksyon reyèl ou a ap deplase ak melanj materyèl anvan tout koreksyon -, imidite, dyamèt granules ak kondisyon mouri, kidonk trete sa yo kòm yon pwen depa olye ke yon pwomès.
Ki jan ou kenbe k ap flote manje k ap flote?
Ou pa achte yon "machin manje k ap flote-". Ou kouri yon sèl la ou genyen pou pellet la soti limyè, plen ak lè kwense ak ki estab nan dlo. Konnen poukisa sa rive, epi ou ka sove yon pakèt ki te kòmanse koule.
Mekanis ekspansyon dèyè flotan
Lè fizyon an kwit ak presyon kite mouri a, presyon an desann imedyatman. Dlo sipèchofe kliyote nan vapè andedan granules la ak estrikti a soufle deyò. Saekspansyon pyèj lè ak diminye dansite en pelèt la, ki se sa ki fè li flote.
De lekti di ou si ou gen li dwat:
- Rapò ekspansyon:dyamèt la granules konpare ak twou a mouri. K ap flote manje anjeneral elaji apeprè1.5-2.0 fwadyamèt mouri a, menm si sa a varye selon resèt.
- Dansite esansyèl:elaji granules k ap flote anjeneral tonbe ant300 ak 450 g/L, kont apeprè 550-650 g / L pou manje dans koule.
Pi wo imidite, pi wo tanperati ak pi wo taye tout pouse ekspansyon moute. Pi sèk Mach ak pi ba taye pouse l desann. Sa a se syans ekstrizyon ki te etabli depi lontan-; pou tretman konplè a, gade sa aRapò konsiltasyon teknoloji manje pwason FAO. Pou mekanis nan yon anviwònman rechèch, lirechèch ekstrizyon Aquafeed pa Bouvier ak Brisset.
Fikse granules ki flote Lè sa a, koule
"Flote Lè sa a koule" se youn nan plent ki pi komen, epi li gen yon lis verifikasyon kout:
- Twòp ekspansyon.Ogmante tanperati zòn -mouri ak vitès vis yon ti kras, oswa ogmante imidite nan Mach, pou plis lè bloke.
- Siye rale estrikti a plat.Yon seche rad twò vit kraze selil frajil yo elaji yo. Ralanti pwofil la (gade pwochen seksyon an).
- Resèt twò dans.Twòp grès oswa engredyan lou chanje dansite. Rebalanse fòmil la.
- Mouri chire oswa mal.Yon mouri chire bay koule inegal ak ekspansyon pòv. Tcheke kondisyon mouri.
Toujou teste flottabilité menm jan an: yon tanperati dlo fiks ak yon tan fiks tranpe. Chanje fason ou teste epi ou pral kouri dèyè bri olye pou yo siyal. Pou yon ti mache-nan tout flote a-fè sekans, gadefè granules manje pwason k ap flote etap pa etap.
Ki jan ou ta dwe sèk ak fre granules san yo pa fann yo?
Siye se kote granules fò yo tou dousman depafini. Yon grenn ki sanble pafè kite extruder la ka fann oswa konfizyon jou apre paske li te cheche twò difisil oswa chaje twò cho. Viktwa dousman ak fiks isit la.
Yon pwofil siye milti-zòn
Sèvi akplis pase yon etap siye, epi kite chak moun fè mwens. Yon modèl travayabl pou manje ekstrè:
- Zòn 1 (segondè imidite, chalè dou):retire dlo sifas an premye, ak tanperati lè aanviwon 80-100 degre. Pa eksploze li.
- Zòn 2 (midite mitan, chalè modere):kondwi imidite entèn deyò. Kenbe tanperati a fiks olye ke monte.
- Zòn 3 (imidite ki ba, chalè modere):fini travay la. Bese tanperati a pou deyò a pa ka -di ak pyèj imidite anndan an.
Vit, seche cho kreye yon po difisil pandan nwayo a rete mouye. Nwayo a Lè sa a, retresi ak fant sifas la. Imidite deplase tou dousman, kidonk yon pwofil milti-konstan se pi dou epi pi bon pou frape sib.
Kontre-refwadisman koule ak sib final imidite
Apre siye,fre granules yo anvan kouch ak anbalaj. Refwadisman kont-koule, kote lè a deplase kont koule granules la, rale chalè desann respire. Li enpòtan plis kòm gwosè granules ap grandi.
Objektif yo kenbe:
- Final imidite granules: nan oswa anba apeprè 10-12%, Se konsa, manje yo magazen san mwazi.
- Pwen final refwadisman:pote granules nan apeprè5 degre nan anviwònman ananvan sak.
Sak granules cho ak pwoblèm nan se envizib nan premye. Kèk jou apre sak la swe soti anndan an, epi kiltivatè a ouvri li nan manje gato, limon oswa kase. Machin nan pa fè anyen nan sa. Tanperati anbalaj la te fè.
Ki lè ak ki jan ou ta dwe rad granules ak lwil oliv?
Grès se pati ki pi chè nan anpil resèt, epi li pa renmen chalè. Ajoute li nan granules fini, apre seche rad la, pa anvan. Voye li nan seche rad la pito epi w ap peye pou enèji ki kwit.
Tanbou vs kouch vakyòm
De metòd kouch kouvri pifò aquafeed:
- Kouch tanbouflite lwil oliv sou sifas i grenn nan pandan li tonbe. Li se senp ak abòdab, epi li kostim pi ba ajoute lwil oliv. Limit li se ke sèlman sifas la pran lwil oliv, ak granules lou chaje rete gra.
- Kouch vakyòmtrase lè a soti nan granules a an premye, Lè sa a, pèmèt lwil oliv nan kòm presyon retounen. Lwil oliv penetre pi fon nan estrikti pò a, kidonk granules la ka potepi wo adisyon grèspandan y ap toujou manyen byen.
Chwazi yon kouch tanbou pou yon abiye ki lejè{0}. Chwazi kouch vakyòm lè resèt la mande pou enklizyon lwil oliv segondè, espesyalman pou espès gra kote enèji a dwe antre nan granules la.
Sispann kriye lwil oliv
"Lwil kriye" se lè lwil oliv gratis montre sou sifas i grenn oswa sak la. Li gaspiye grès ki koute chè epi li kite yon sak gra. Kòz komen ak repare:
- Twòp lwil oliv pou volim pò yo.Diminye adisyon a oswa deplase nan kouch vakyòm.
- Lwil oliv twò cho oswa flite twò vit.Kite lwil oliv la ak granules rankontre nan yon pousantaj kontwole pou li absòbe.
- Granules twò dans pou absòbe.Yon grenn pi dans gen mwens espas pò; ajiste ekspansyon oswa aksepte yon chaj lwil oliv pi ba.
- Kouch anvan granules la fre.Granules cho koule lwil oliv. Refwadi konplètman an premye.
Pwason Feed Pellet Defo: Yon Tablo Depanaj
Nan jou -a-pwason manje granules fè ak machin, sa a se tab la pou kenbe bò kote machin nan. Li desann soti nansentòmou ka wè, tcheke lakòz posib, Lè sa a, aplike aaksyon. Travay yon chanjman nan yon moman. Pou modèl ki dèyè defo sa yo, gadepwoblèm komen nan pwason manje pellet fè machin.
Yon etap pase yon mouri bloke se yon mouri ki sispann dechaje nèt. Lè granules sispann soti olye ke jis kouri mens, travay nanpoukisa yon extruder manje pwason sispann dechajeanvan ou rive jwenn yon kle.
Menm resèt, rezilta diferan chak chanjman?Anjeneral, sa se yon pwoblèm -usure oswa imidite- kontwòl, se pa yon mistè. Pataje echantiyon granules ou yo ak anviwònman yo epi nou pral ede w bati yon fèy paramèt ki estab.Pale ak enjenyè extrusion nou yo →
Ki jan ou chanje mouri epi jere pati mete ak antretyen chak jou?
Mete se nòmal. D' se opsyonèl. Yon mouri, vis ak barik tout mete ak chak tòn ou kouri, ak gout nan bon jan kalite a anjeneral gradyèl jiskaske li vin tounen yon echèk pakèt. Ranplasman planifye bat reparasyon ijans.
Mouri & roulo ranplasman déclenche
Pa tann yon mouri echwe. Ranplase oswa refè lè ou wè nenpòt nan bagay sa yo:
- Pwodiksyon goutpandan y ap anviwònman yo rete menm jan an.
- Mouri-bloke twouvin souvan oswa inegal.
- Kalite granules tonbe:plis amann, pi pòv estabilite dlo, ekspansyon inegal.
- Vizib metesou figi mouri a, oswa elaji, soti-nan-twou wonn.
- Mouri / roulo clearancepa ka mete sou spec ankò.
Lavi mouri varye anpil ak abrasiveness resèt, se konsa swiv li patòn pwodwi, pa lè kalandriye, epi konekte chak chanjman. Pati komen mete yo kenbe sou etajè a: mouri, woulèt, kouto lam ak ekran.
Yon orè chak jou / chak semèn / chak mwa
De abitid peye pou tèt yo:konekte tout bagay(anviwònman, tòn, rezilta pellet) akpurge barik la ant pakètkidonk yon resèt pa kontamine pwochen an. Pou mete vis ak barik, gadetwin-vis extruder mete ak reparasyon. Pou faktè yo en ki ogmante sede, gadeki faktè ki afekte bon jan kalite manje ak pwodiksyon pwason ekstrè.
Ki jan ou kenbe pwason manje pellet fè ak machin ki konsistan?
Konsistans se sa ki vire yon machin k ap travay nan yon biznis serye. Yon kliyan ki resevwa menm pellet chak livrezon tounen; yon moun ki jwenn yon grenn diferan chak fwa pa fè sa. Konsistans bati nan echantiyon ak disiplin, pa chans.
Echantiyon ak pòs QC
Egzanp nan pwen fiks yo epi anrejistre rezilta yo, kidonk yon flote parèt anvan li vin tounen yon pakèt rejte:
- Apre melanje:tcheke imidite ak inifòmite melanje.
- Nan mouri a:tcheke ekspansyon ak fòm granules.
- Apre siye:tcheke imidite final la ak dite.
- Apre refwadisman:tcheke tanperati ak amann.
- Fini manje:tcheke flotan, estabilite dlo ak distribisyon gwosè granules.
Kenbe yon -paj jounal pou chak orè. Lè yon rezilta derive, ou ka trase li tounen nan anviwònman an ki deplase. Sa bat re-regle tout liy lan nan grafouyen.
Operatè kòmanse-leve epi fèmen disiplin
Pifò enkonsistans kache nan premye ak dènye kenz minit nan yon kouri. Yon woutin disipline fèmen espas sa a:
Kòmanse{0}:liy vapè cho ak kondansasyon drenaj; pote zòn nan tanperati anvan yo manje; kòmanse feeder a ralanti epi bati to; tcheke imidite yon fwa liy lan estab.
Fèmen:sispann feeder la anvan vis la sispann; purge barik la pou materyèl pa chita ak boule; pwòp mouri ak kouto; anrejistre paramèt final yo pandan y ap fre.
Wotasyon operatè yo atravè menm lis verifikasyon ekri yo ak bon jan kalite rete ak liy lan, pa ak yon sèl moun.
Ki sa ki Kontwòl pakèt sanble atravè kapasite liy?
Konsistans balans ak liy lan. Sou yon ti liy yon sèl operatè ka kenbe chak pòs alamen; sou yon liy komèsyal woutin echantiyonaj la ak sistèm kontwòl la pote plis chaj la. Tablo ki anba a bay kat klas liy yo pou w ka wè ki kote menm teknik kontwòl pakèt-aplike.
Tablo 3 - Kapasite liy pwodiksyon manje akwatik
Ti inite demaraj yo ka bati nan machin endividyèl kòm yon pwen referans: yon ékrazan rated 80-120 kg / h nan 3 kW, yon mixer nan 130-150 kg / h nan 3 kW ak yon seche rad nan 100-130 kg / h nan 6 kW, ak yon pouvwa total de apeprè 16-68 kW ak yon anprint 5 × 2 × 3 m. Kèlkeswa klas ou kouri, echantiyon an ak woutin anlè a rete menm jan an.
Pwason Manje Pellet Fè Teknik FAQ
Ki pi bon kontni imidite pou fè granules manje pwason?
Pa gen okenn nimewo sèl, men extrusion kalite mouye-anjeneral kouri Mach la nan apeprè 20-30% imidite, ak imidite total nan mouri a toupre 25-30%. Figi dwat la depann sou resèt ou ak machin. Mete li pa esè epi kenbe li fiks: yon mèt imidite sou Mach la vo plis pase nenpòt nimewo sèl.
Ki tanperati extrusion fè k ap flote pwason manje granules?
Manje k ap flote bezwen ase chalè ak taye pou elaji. Zòn barik anjeneral monte nan apeprè 60-90 degre nan zòn manje a, 110-150 degre nan zòn pou kwit manje, ak alantou 120-160 degre tou pre mouri a, ak presyon mouri alantou 2-4 MPa. Trete sa yo kòm kòmanse fenèt ak melodi sou pwòp resèt ou.
Poukisa pwason mwen manje granules koule olye pou yo flote?
Koule anjeneral vle di pa ase ekspansyon oswa yon estrikti ki tonbe. Tcheke imidite nan Mach, ogmante tanperati -zòn mouri a ak vitès vis an pa piti, ralanti seche rad la pou li pa kraze selil yo elaji, rebalanse yon resèt ki twò-dans, epi konfime mouri a pa mete.
Poukisa granules manje pwason mwen yo kraze oswa kraze?
Kòz abityèl yo se yon moulen koryas oswa inegal, imidite mach ki ba oswa enstab, seche ki twò vit oswa twò cho, ak move clearance mouri / roulo. Moulen pi rafine ak plis respire, estabilize imidite, ralanti pwofil la seche, ak reset mouri ak clearance roulo.
Konbyen fwa ou ta dwe ranplase yon grenn manje pwason mouri?
Track mouri lavi pa tòn pwodwi, pa pa kalandriye a, paske resèt abrazif mete mouri pi vit. Ranplase oswa refè lè pwodiksyon an desann nan anviwònman ki pa chanje, blokaj vin souvan, bon jan kalite granules tonbe, oswa figi mouri a montre mete vizib oswa twou elaji. Kenbe mouri rezèv sou etajè a.
Ki jan ou redwi poud ak amann nan granules manje pwason?
Ogmante imidite final la nan gwoup 10-12% pou granules yo pa frajil. Diminye vitès kouto twòp, epi ogmante tanperati kondisyone pou jelatinize plis lanmidon. Ranplase yon mouri chire, epi anfòm bon twal metalik pou amann yo separe epi resikle olye ke yo mete nan sachè.
Ki gwosè moulen ki pi bon pou granules manje pwason?
Sèvi ak règ 1/3 la: kenbe pi gwo patikil la pa pi gwo pase apeprè yon tyè nan dyamèt twou mouri a-. Nan pratik sa vle di yon ekran moulen mato apeprè 0.8-1.5 mm, e souvan yon repa pi rafine pou ti granules. Konfime sib la kont moulen pwòp ou a ak ekran.
Èske yon machin ka fè tou de k ap flote ak koule pwason manje?
Wi. Yon extruder ka vire soti tou de, paske flote oswa koule deside pa ki jan lwen soufle i grenn yo ak ki jan ou sèk li, pa pa machin nan tèt li. Chanje resèt la ak anviwònman yo, ak barik la menm kouri koule manje nan apremidi a. Gadeyon machin extruder manje pwasonpou kijan platfòm la ap travay.